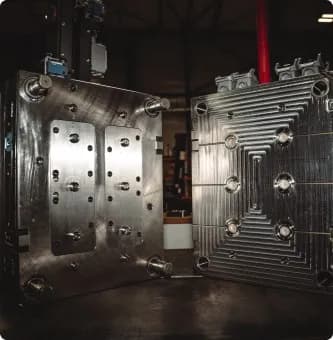
Bouchon à charnière — 8 empreintes, bloc chaud
Bouchon à charnière Ø 28 · Armance Bouchage (Oyonnax) · Cosmétique
Client
Commande
Promis le
Fin recalculée
Empreintes
Matière · acier
Presse
Chef d'affaire
Avancement
Délai écoulé : 77 %
Heures pointées
562 h prévues à ce stade · 720 h au total
Marge à terminaison
Prévue 22,0 % · à date 13,7 %
Retard prévisionnel
Fin recalculée jeudi 12 novembre · promis le 13 novembre
Avancement
Double lecture : heures prévues des opérations réalisées et délai écoulé depuis la commande.
Pièces usinées
En attente
Démarrage
Électrodes
Fin recalculée : jeudi 12 novembre 2026
Fin des usinages (MAK, FIL, RCN) + 12 jours d'ajustage, de montage et d'essais
Heures pointées par semaine
571 h cumulées · 14 semaines
Devis
Devis D26-0131 · Accepté
Heures chiffrées
Montant
Préparé le
Envoyé le
Délai de réponse
Décision
Demande DM-26-0339 · Téléphone · 12 avr. 2026
Fabrice Lamy — Bouchon à charnière — 8 empreintes, bloc chaud
Heures chiffrées / réelles par poste
Lignes du devis et heures pointées
Lignes du devis
14 lignes · heures par poste, achats et sous-traitance
| Heures | Étude | 72 h | 62 €/h | 4 464 € |
| Heures | FAO | 48 h | 62 €/h | 2 976 € |
| Heures | Fraisage 3 axes | 150 h | 68 €/h | 10 200 € |
| Heures | Fraisage 5 axes | 96 h | 85 €/h | 8 160 € |
| Heures | Érosion à fil | 40 h | 60 €/h | 2 400 € |
| Heures | Érosion par enfonçage | 40 h | 62 €/h | 2 480 € |
| Heures | Tournage / rectification | 46 h | 58 €/h | 2 668 € |
| Heures | Ajustage | 130 h | 55 €/h | 7 150 € |
| Heures | Polissage | 48 h | 52 €/h | 2 496 € |
| Heures | Essais et mise au point | 50 h | 70 €/h | 3 500 € |
| Achat | Aciers et carcasse | — | — | 6 596 € |
| Achat | Éléments normalisés | — | — | 4 268 € |
Étude
Cahier des charges, plans et modèles 3D exportés de votre logiciel de CAO.
Cahier des charges
Cahier des charges — Bouchon à charnière Ø 28 (Armance Bouchage)
Armance Bouchage · 24 juin 2026 · DOC-0191
Plan
Plan d'ensemble du moule 2603
Julien Grosperrin · 16 juil. 2026 · DOC-0192
Gammes et nomenclature
70 lignes de nomenclature · 66 gammes · 2 éléments normalisés
Nomenclature
Pièces usinées, électrodes, éléments normalisés, aciers et bloc chaud
| 2603-001 | Plaque de bridage fixe | Pièce usinée | 1.2311 | 1 | Terminée | 8,0 h | 8,0 h |
| 2603-002 | Plaque de bridage mobile | Pièce usinée | 1.2311 | 1 | Terminée | 8,0 h | 8,0 h |
| 2603-003 | Plaque porte-empreinte fixe | Pièce usinée | 1.2311 | 1 | Terminée | 13,0 h | 15,0 h |
| 2603-004 | Plaque porte-empreinte mobile | Pièce usinée | 1.2311 | 1 | Terminée | 13,0 h | 13,0 h |
| 2603-005 | Plaque d'éjection | Pièce usinée | 1.2311 | 1 | Terminée | 8,0 h | 8,0 h |
| 2603-006 | Contre-plaque d'éjection | Pièce usinée | 1.2311 | 1 | Terminée | 8,0 h | 8,0 h |
| 2603-007 | Plaque intermédiaire | Pièce usinée | 1.2311 | 1 | Terminée | 8,0 h | 8,0 h |
| 2603-008 | Tasseau gauche | Pièce usinée | 1.2343 | 1 | Terminée | 4,0 h | 4,0 h |
| 2603-009 | Plaque d'usure | Pièce usinée | 1.2311 | 1 | Terminée | 2,0 h | 2,0 h |
| 2603-010 | Clavette de verrouillage | Pièce usinée | 1.2311 | 1 | Terminée | 4,0 h | 4,0 h |
2603-044Insert d'empreinte mobile n° 37 / 8 opérations16,5 h / 18,5 h
| Seq. | Opération | Poste | Machine | Prévu | Réel | État |
|---|---|---|---|---|---|---|
| 10 | Ébauche | Fraisage 3 ax. | Centre d'usinage Hermle C650 | 1,5 h | 1,5 h | Terminée |
| 20 | Traitement thermique (trempe et revenu) | Fraisage 3 ax. | Sous-traitance | 0,0 h | — | Terminée |
| 30 | Finition des formes | Fraisage 3 ax. | Centre d'usinage Makino F5 | 2,5 h | 2,5 h | Terminée |
| 40 | Enfonçage des nervures et gravures | Enfonçage | Érosion par enfonçage (changeur 5 outils) | 2,5 h | 2,5 h | Terminée |
| 50 | Érosion à fil des logements d'éjecteurs | Fil | Érosion à fil Fanuc | 2,5 h | 2,5 h | Terminée |
| 60 | Rectification des portées | Rectif. | Rectifieuse à commande numérique | 0,5 h | 0,5 h | Terminée |
| 70 | Ajustage au plan de joint | Ajustage | Presse à présenter | 6,0 h | 4,0 h | En cours |
| 80 | Polissage | Polissage | — | 3,0 h | 3,0 h | Terminée |
2603-053Insert d'empreinte fixe n° 84 / 8 opérations7,5 h / 18,0 h
| Seq. | Opération | Poste | Machine | Prévu | Réel | État |
|---|---|---|---|---|---|---|
| 10 | Ébauche | Fraisage 3 ax. | Centre d'usinage Hermle C650 | 1,5 h | 1,5 h | Terminée |
| 20 | Traitement thermique (trempe et revenu) | Fraisage 3 ax. | Sous-traitance | 0,0 h | — | Terminée |
| 30 | Finition des formes | Fraisage 3 ax. | Centre d'usinage Makino F5 | 2,5 h | 2,5 h | Terminée |
| 40 | Enfonçage des nervures et gravures | Enfonçage | Érosion par enfonçage (changeur 5 outils) | 2,5 h | 2,5 h | Terminée |
| 50 | Érosion à fil des logements d'éjecteurs | Fil | Érosion à fil Fanuc | 2,5 h | 1,0 h | En cours |
| 60 | Rectification des portées | Rectif. | Rectifieuse à commande numérique | 0,5 h | — | À faire |
| 70 | Ajustage au plan de joint | Ajustage | Presse à présenter | 5,5 h | — | À faire |
| 80 | Polissage | Polissage | — | 3,0 h | — | À faire |
2603-045Insert d'empreinte fixe n° 46 / 8 opérations9,5 h / 18,5 h
| Seq. | Opération | Poste | Machine | Prévu | Réel | État |
|---|---|---|---|---|---|---|
| 10 | Ébauche | Fraisage 3 ax. | Centre d'usinage Hermle C650 | 1,5 h | 1,5 h | Terminée |
| 20 | Traitement thermique (trempe et revenu) | Fraisage 3 ax. | Sous-traitance | 0,0 h | — | Terminée |
| 30 | Finition des formes | Fraisage 3 ax. | Centre d'usinage Makino F5 | 2,5 h | 2,5 h | Terminée |
| 40 | Enfonçage des nervures et gravures | Enfonçage | Érosion par enfonçage (changeur 5 outils) | 2,5 h | 2,5 h | Terminée |
| 50 | Érosion à fil des logements d'éjecteurs | Fil | Érosion à fil Fanuc | 2,5 h | 2,5 h | Terminée |
| 60 | Rectification des portées | Rectif. | Rectifieuse à commande numérique | 0,5 h | 0,5 h | Terminée |
| 70 | Ajustage au plan de joint | Ajustage | Presse à présenter | 6,0 h | — | À faire |
| 80 | Polissage | Polissage | — | 3,0 h | — | À faire |
2603-046Insert d'empreinte mobile n° 46 / 8 opérations9,5 h / 18,5 h
| Seq. | Opération | Poste | Machine | Prévu | Réel | État |
|---|---|---|---|---|---|---|
| 10 | Ébauche | Fraisage 3 ax. | Centre d'usinage Hermle C650 | 1,5 h | 1,5 h | Terminée |
| 20 | Traitement thermique (trempe et revenu) | Fraisage 3 ax. | Sous-traitance | 0,0 h | — | Terminée |
| 30 | Finition des formes | Fraisage 3 ax. | Centre d'usinage Makino F5 | 2,5 h | 2,5 h | Terminée |
| 40 | Enfonçage des nervures et gravures | Enfonçage | Érosion par enfonçage (changeur 5 outils) | 2,5 h | 2,5 h | Terminée |
| 50 | Érosion à fil des logements d'éjecteurs | Fil | Érosion à fil Fanuc | 2,5 h | 2,5 h | Terminée |
| 60 | Rectification des portées | Rectif. | Rectifieuse à commande numérique | 0,5 h | 0,5 h | Terminée |
| 70 | Ajustage au plan de joint | Ajustage | Presse à présenter | 6,0 h | — | À faire |
| 80 | Polissage | Polissage | — | 3,0 h | — | À faire |
2603-047Insert d'empreinte fixe n° 55 / 8 opérations9,0 h / 18,0 h
| Seq. | Opération | Poste | Machine | Prévu | Réel | État |
|---|---|---|---|---|---|---|
| 10 | Ébauche | Fraisage 3 ax. | Centre d'usinage Hermle C650 | 1,5 h | 1,5 h | Terminée |
| 20 | Traitement thermique (trempe et revenu) | Fraisage 3 ax. | Sous-traitance | 0,0 h | — | Terminée |
| 30 | Finition des formes | Fraisage 3 ax. | Centre d'usinage Makino F5 | 2,5 h | 2,5 h | Terminée |
| 40 | Enfonçage des nervures et gravures | Enfonçage | Érosion par enfonçage (changeur 5 outils) | 2,5 h | 2,5 h | Terminée |
| 50 | Érosion à fil des logements d'éjecteurs | Fil | Érosion à fil Fanuc | 2,5 h | 2,5 h | Terminée |
| 60 | Rectification des portées | Rectif. | Rectifieuse à commande numérique | 0,5 h | — | À faire |
| 70 | Ajustage au plan de joint | Ajustage | Presse à présenter | 5,5 h | — | À faire |
| 80 | Polissage | Polissage | — | 3,0 h | — | À faire |
2603-048Insert d'empreinte mobile n° 55 / 8 opérations9,0 h / 18,0 h
| Seq. | Opération | Poste | Machine | Prévu | Réel | État |
|---|---|---|---|---|---|---|
| 10 | Ébauche | Fraisage 3 ax. | Centre d'usinage Hermle C650 | 1,5 h | 1,5 h | Terminée |
| 20 | Traitement thermique (trempe et revenu) | Fraisage 3 ax. | Sous-traitance | 0,0 h | — | Terminée |
| 30 | Finition des formes | Fraisage 3 ax. | Centre d'usinage Makino F5 | 2,5 h | 2,5 h | Terminée |
| 40 | Enfonçage des nervures et gravures | Enfonçage | Érosion par enfonçage (changeur 5 outils) | 2,5 h | 2,5 h | Terminée |
| 50 | Érosion à fil des logements d'éjecteurs | Fil | Érosion à fil Fanuc | 2,5 h | 2,5 h | Terminée |
| 60 | Rectification des portées | Rectif. | Rectifieuse à commande numérique | 0,5 h | — | À faire |
| 70 | Ajustage au plan de joint | Ajustage | Presse à présenter | 5,5 h | — | À faire |
| 80 | Polissage | Polissage | — | 3,0 h | — | À faire |
2603-049Insert d'empreinte fixe n° 65 / 8 opérations9,0 h / 18,0 h
| Seq. | Opération | Poste | Machine | Prévu | Réel | État |
|---|---|---|---|---|---|---|
| 10 | Ébauche | Fraisage 3 ax. | Centre d'usinage Hermle C650 | 1,5 h | 1,5 h | Terminée |
| 20 | Traitement thermique (trempe et revenu) | Fraisage 3 ax. | Sous-traitance | 0,0 h | — | Terminée |
| 30 | Finition des formes | Fraisage 3 ax. | Centre d'usinage Makino F5 | 2,5 h | 2,5 h | Terminée |
| 40 | Enfonçage des nervures et gravures | Enfonçage | Érosion par enfonçage (changeur 5 outils) | 2,5 h | 2,5 h | Terminée |
| 50 | Érosion à fil des logements d'éjecteurs | Fil | Érosion à fil Fanuc | 2,5 h | 2,5 h | Terminée |
| 60 | Rectification des portées | Rectif. | Rectifieuse à commande numérique | 0,5 h | — | À faire |
| 70 | Ajustage au plan de joint | Ajustage | Presse à présenter | 5,5 h | — | À faire |
| 80 | Polissage | Polissage | — | 3,0 h | — | À faire |
2603-050Insert d'empreinte mobile n° 65 / 8 opérations9,0 h / 18,0 h
| Seq. | Opération | Poste | Machine | Prévu | Réel | État |
|---|---|---|---|---|---|---|
| 10 | Ébauche | Fraisage 3 ax. | Centre d'usinage Hermle C650 | 1,5 h | 1,5 h | Terminée |
| 20 | Traitement thermique (trempe et revenu) | Fraisage 3 ax. | Sous-traitance | 0,0 h | — | Terminée |
| 30 | Finition des formes | Fraisage 3 ax. | Centre d'usinage Makino F5 | 2,5 h | 2,5 h | Terminée |
| 40 | Enfonçage des nervures et gravures | Enfonçage | Érosion par enfonçage (changeur 5 outils) | 2,5 h | 2,5 h | Terminée |
| 50 | Érosion à fil des logements d'éjecteurs | Fil | Érosion à fil Fanuc | 2,5 h | 2,5 h | Terminée |
| 60 | Rectification des portées | Rectif. | Rectifieuse à commande numérique | 0,5 h | — | À faire |
| 70 | Ajustage au plan de joint | Ajustage | Presse à présenter | 5,5 h | — | À faire |
| 80 | Polissage | Polissage | — | 3,0 h | — | À faire |
Achats et sous-traitance
Prévu 19 400 € · engagé 19 400 €
Commandes d'achat
Aciers, carcasse, éléments normalisés, bloc chaud
| CA-26-0080 | Aciers 1.2083 / 1.2343 | Aciers d'Outillage Marvelle | 6 010 € | 10/07/26 | 09/07/26 | Reçue |
| CA-26-0081 | Carcasse usinée (plaques de bridage et d'éjection) | Carcasses Semine Usinage | 2 400 € | 23/07/26 | 27/07/26 | Reçue · +4 j |
| CA-26-0082 | Éjecteurs cylindriques Ø 6 nitrurés (complément) | Normoul Distribution | 3 936 € | 29/09/26 | 29/09/26 | Reçue |
| CA-26-0083 | Bloc chaud 8 buses | Calorinjecte | 4 750 € | 24/08/26 | 24/08/26 | Reçue |
Sous-traitance
Traitement thermique, grainage, polissage, contrôle
| Traitement thermique — trempe et revenu des empreintes | 2603-moulants | Trempe et Revenu Comtois | 1 160 € | 24/07/26 | 03/08/26 | +4 j |
| Contrôle tridimensionnel des inserts d'empreintes | 2603-moulants | Métrologie Comtoise 3D | 480 € | 08/10/26 | Attendu 12/10/26 | À l'heure |
Essais, contrôles et qualité
Non-conformités
- 30 juil. 2026 · Ajustage — Jeu excessif sur tiroir · 8 h de reprise · Reprise et contrôle renforcé Clôturée
Marge
Marge brute = prix − heures × taux horaire − achats.
Main-d'œuvre prévue
Main-d'œuvre réelle
Achats prévus
Coût à date
Heures prévues / réelles par poste
720 h prévues · 571 h pointées
Jalons et factures
Acompte à la commande · 30 %
Prévu le 24 juin 2026 · atteint le 24 juin 2026
25 350 €
FA-26-0363 du 29/06/26
Facturé, en attente de règlement
échéance 13/08/26Jalon d'essais · 40 %
Prévu le 29 oct. 2026
33 800 €
Pas de facture
À venirLivraison · 30 %
Prévu le 13 nov. 2026
25 350 €
Pas de facture
À venir
Documents
Plans, comptes rendus, fiches de réparation, retours d'expérience indexés par la mémoire technique.
Plan · 16 juil. 2026
Plan d'ensemble du moule 2603
Plan d'ensemble exporté du logiciel de CAO (PDF), nomenclature associée, révision B.
planensemble
Julien Grosperrin · DOC-0192
Cahier des charges · 24 juin 2026
Cahier des charges — Bouchon à charnière Ø 28 (Armance Bouchage)
Pièce Bouchon à charnière Ø 28 en PP, 8 empreinte(s). Presse 200 t. Aciers imposés : 1.2083 / 1.2343. Exigences : retrait matière selon fiche fournisseur, aspect sans trace sur face visible.
PPcosmetique8 empreintes
Armance Bouchage · DOC-0191